Slik unngår du vanlige installasjonsfeil for bimetalllagre
Forståelse av bimetalllagre og installasjonsutfordringer
- Forståelse av bimetalllagre og installasjonsutfordringer
- Vanlige installasjonsfeil og deres underliggende årsaker
- Prinsipper og beste praksis for korrekt installasjon
- Casestudier: Vellykkede vs. feilaktige installasjoner
- Vedlikeholdstips for å forlenge ytelsen til bimetalllagrene
- Konklusjon
- FAQ
- Samarbeid med Epen for ekspertløsninger for bimetalllager
- Referanser
Å unngå installasjonsfeil med bimetalllagre begynner med å forstå at disse komposittkomponentene krever presisjonshåndtering fra utpakking til endelig igangkjøring. I motsetning til monolittiske bronseforinger har bimetalliske design en stålbakside bundet til et kobberlegeringsforing – vanligvis CuPb10Sn10 – noe som krever spesiell oppmerksomhet til klargjøring av huset, verifisering av justering og smøreprotokoller. Feil presstilpasningsteknikker, utilstrekkelig klargjøring av akseloverflaten eller forsømmelse av termisk ekspansjonsgrense kan kompromittere bindingens integritet og akselerere for tidlig svikt. Å gjenkjenne disse sårbarhetene på forhånd gjør det mulig for innkjøpsteam og vedlikeholdsingeniører å implementere forebyggende tiltak som beskytter utstyrets oppetid og maksimerer avkastningen på lagerinvesteringen på tvers av tungt maskineri, industriell automatisering og marine applikasjoner.
Forståelse av bimetalllagre og installasjonsutfordringer
Hvorfor bimetallkonstruksjon er viktig
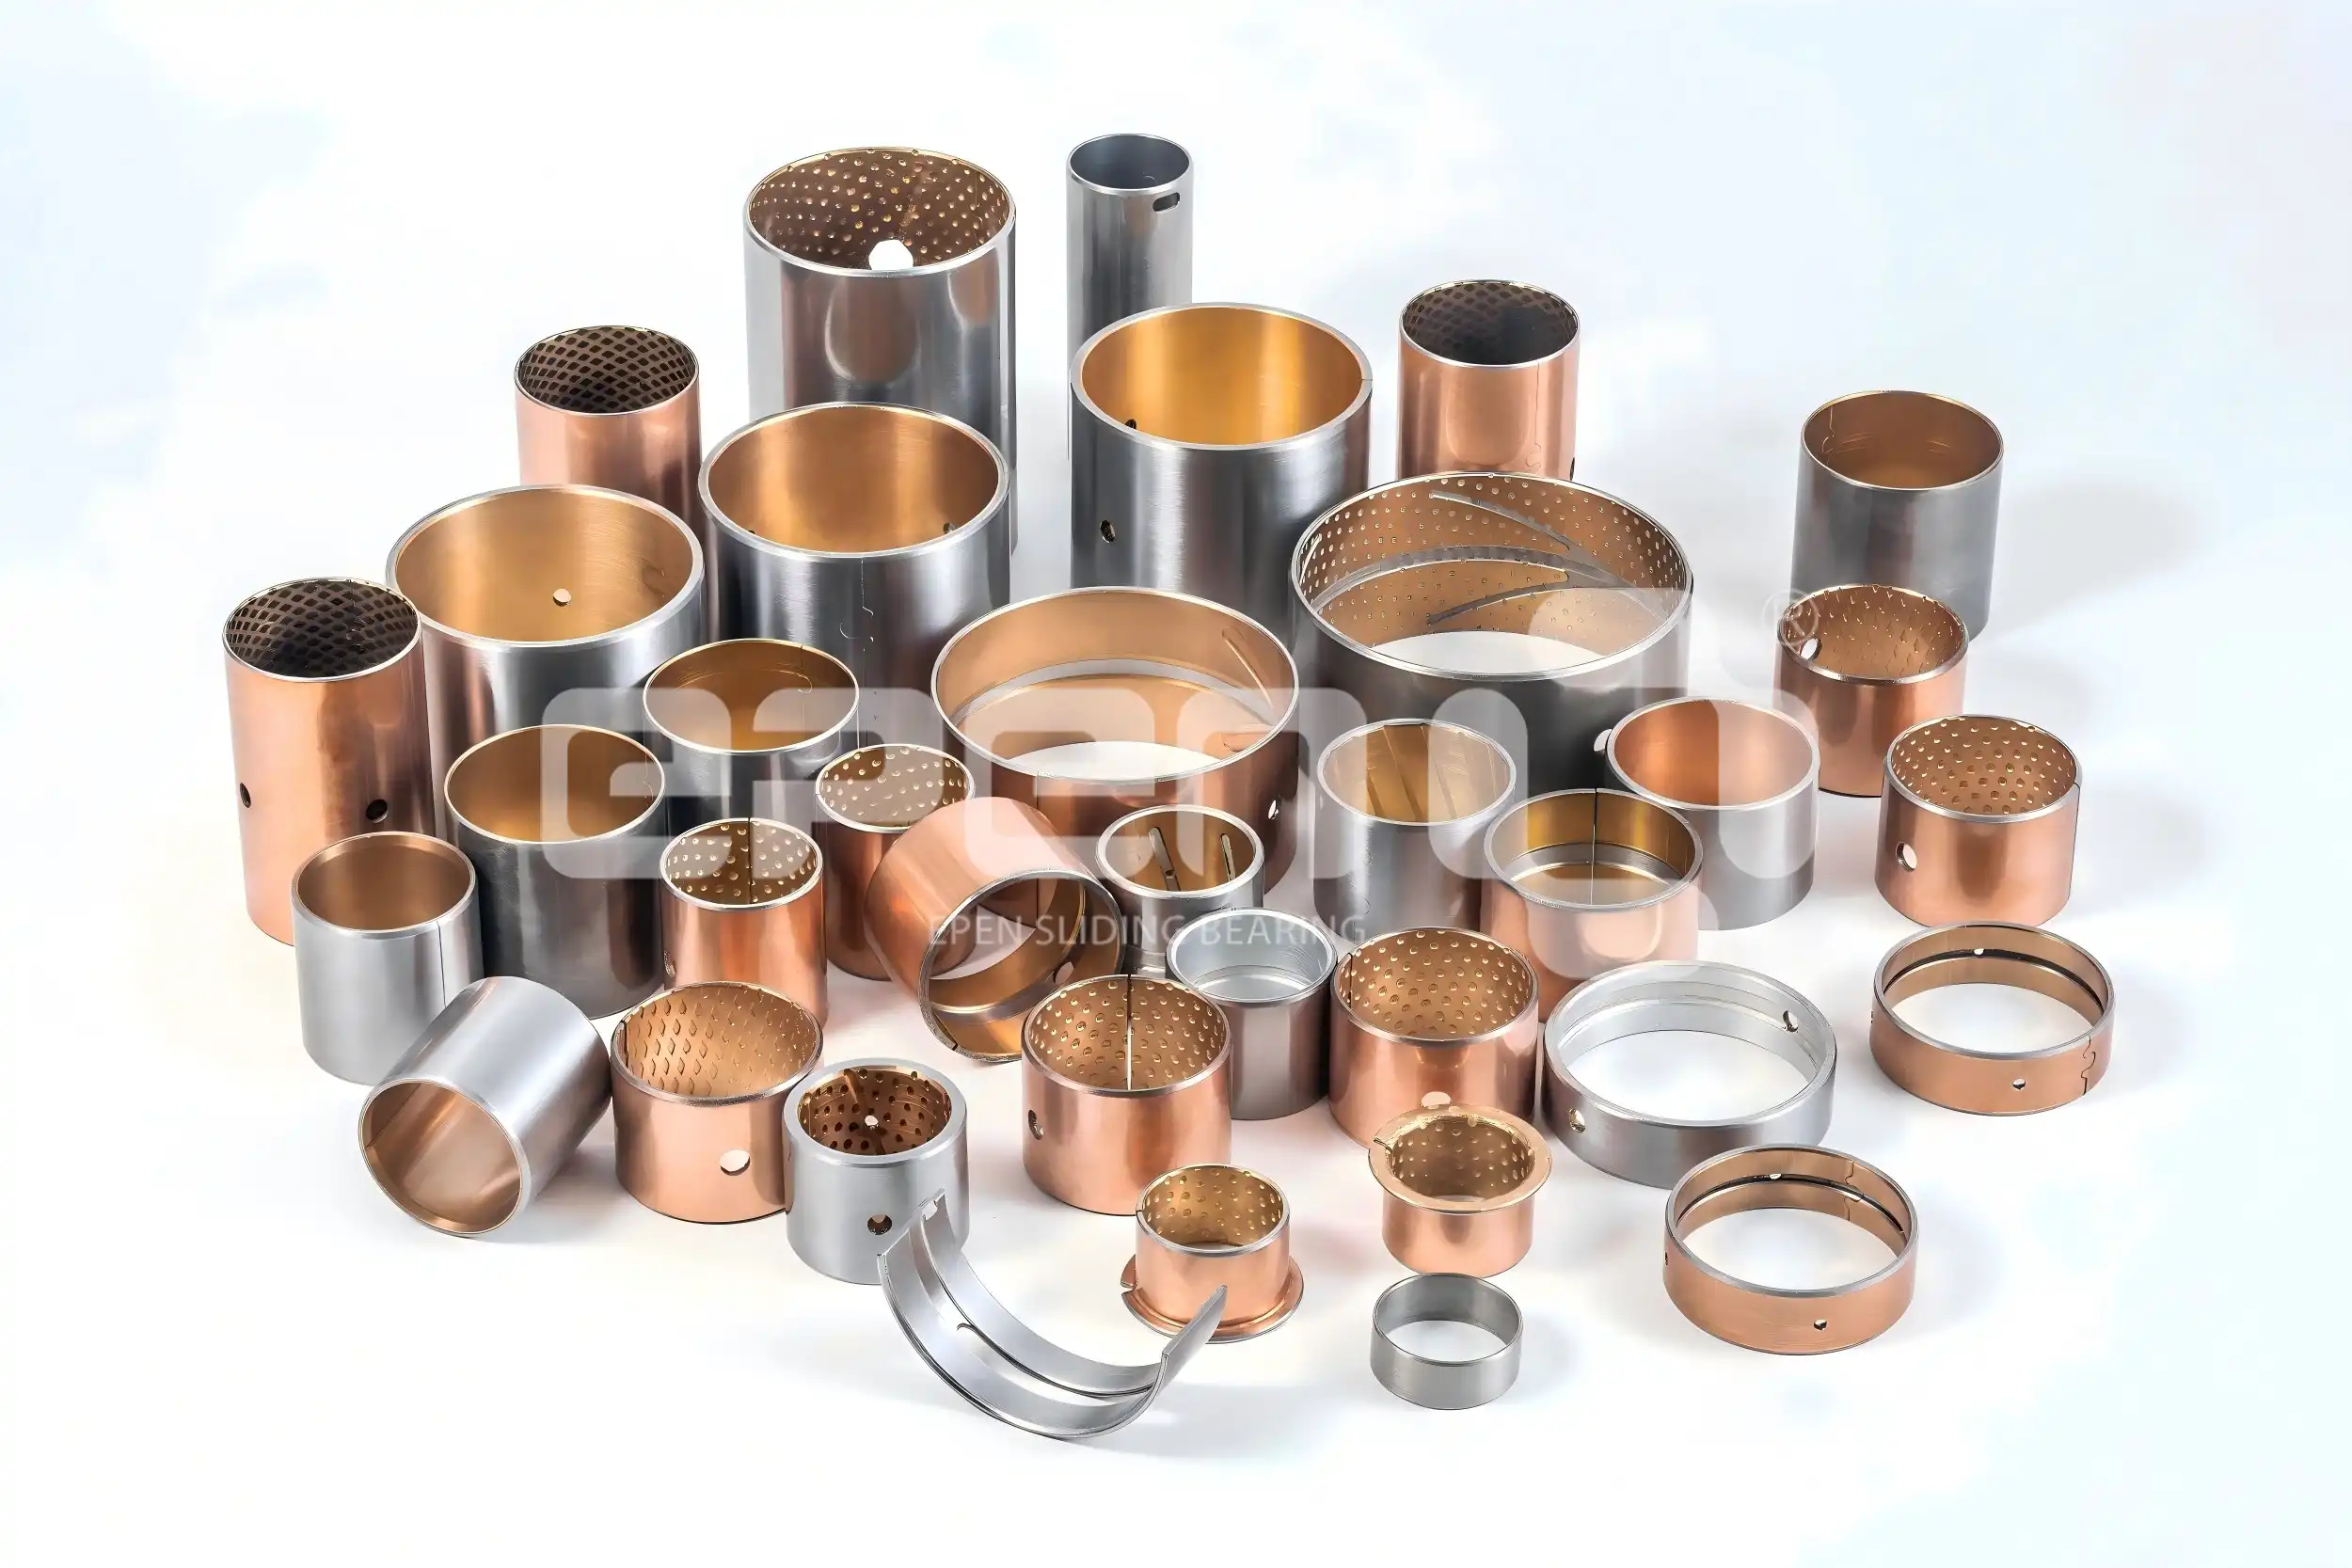
Konstruksjonen bak bimetalllagre omgår noen av de største problemene med eldre lagerkonstruksjoner. Produsenter lager deler som tåler svært høye spesifikke belastninger, samtidig som de er kostnadseffektive, ved å kombinere en lavkarbonstålbakside med et sintret eller støpt kobber-bly-tinn-legeringsforing. Stållaget gjør strukturen stiv og beskytter den mot kontakt. Den funksjonelle overflaten, som vanligvis består av 10 % bly, 10 % tinn og kobber, har gode anti-seizure-egenskaper når overflatene oljes.
Denne tolagskonstruksjonen fungerer veldig bra i landbruksutstyr, fjæringssystemer for tunge lastebiler og belteruller for gravemaskiner der sjokkbelastninger og oscillerende bevegelser er vanlige. Stålbaksiden hindrer utmattingsbrudd som ville oppstått med alternativer i massiv bronse, og foringens forhåndsmaskinerte oljelommer holder smøremiddelet på plass i lange perioder mellom vedlikeholdssykluser.
Kritiske sikkerhetsproblemer ved installasjon
Selv om disse bimetalllagrene er bygget for å vare, kan de være vanskelige å installere på en måte som oppfyller ytelsesstandarder. Når målene på hullene i huset ikke er innenfor det tillatte området, kan de forårsake ujevne presspasninger, noe som kan føre til lokale spenningskonsentrasjoner som svekker bindingen mellom lagene. Når overflaten på akselen ikke er så hard som den burde være (vanligvis HRC 50 eller høyere), øker slitasjen på foringen, og lagerets strategi for å ofre slitasje blir skadet.
Under drift fører temperaturendringer til at stålhuset og kobberlegeringsforingen utvider seg og trekker seg sammen med ulik hastighet. Hvis disse størrelsesendringene ikke tas i betraktning i installasjonsprosessen, kan det oppstå praktiske hull som forårsaker feiljustering eller for mye radial slakk. Når innkjøpere ser på en leverandørs ferdigheter, bør de sjekke om produsentene tilbyr klare installasjonsinstruksjoner som dekker disse termiske problemene sammen med standard målegrenser.
Vanlige installasjonsfeil og deres underliggende årsaker
Feiljustering og geometriske unøyaktigheter
Feiljustering er den vanligste installasjonsfeilen som forkorter levetiden til bimetalllagre i industrielle presser og anleggsutstyr. Så lite som 0.5 graders ubalanse kan forårsake ujevn lastfordeling, noe som konsentrerer kontakttrykket langs smale bånd av lageroverflaten. Denne lokaliserte overbelastningen fremskynder materialslitasje, spesielt i det sintrede bronselaget, hvor for mye trykk kan skade de nøye utformede porene som bidrar til å holde fettet inne.
Årsakene skyldes vanligvis at man ikke har forberedt hullet i huset ordentlig eller at akselen ikke er rett. Når maskinhus sveises eller utsettes for mekanisk belastning, kan de utvikle geometriske forvrengninger som ikke kan sees med vanlige inspeksjonsmetoder. Når akselseksjoner settes sammen uten kastkontroller, sprer justeringsfeil seg gjennom hele lagersystemet. Vedlikeholdsledere i gruvedrift sier at det å fikse justeringsproblemer under den første installasjonen stopper opptil 60 % av lagerutskiftninger som skjer før de burde i knuserens matemekanismer.
Feil boligforberedelse
Feil i klargjøring av lagerhus går utover feil målinger og inkluderer ting som skitne overflater og at man ikke følger riktige rengjøringsprosedyrer. Hvis det er rester av maskineringsvæsker, rustforebyggende kjemikalier eller små biter av smuss i lagerhusene, kan de ødelegge presspasningen som er nødvendig for å flytte varme bort og støtte strukturen. For å flytte friksjonsvarme bort fra arbeidsflaten må stålunderlaget være i tett kontakt med husboringen. Lag med forurensning skaper isolerende vegger som øker driftstemperaturene.
Endringer i den kjemiske sammensetningen av byggeprodukter kan også påvirke hvor godt de installeres. Hvis det er for mye grafitt i støpejernshus, kan det hende at de ikke oppfyller de nødvendige interferensverdiene. Når du bruker aluminiumshus i landbruksutstyr, må du også være veldig oppmerksom på deres termiske ekspansjonskoeffisienter, som er svært forskjellige fra stålbaksidens egenskaper.
Forsømmelse av smøreprotokoll
Misforståelser om begrepet «selvsmørende» er direkte ansvarlige for mange installasjonsproblemer. Bimetalllagre fungerer med grensesmøring, noe som betyr at de må oljes først og deretter vedlikeholdes regelmessig, i motsetning til tørre solide polymerlagre. De sfæriske bulkene og oljelommene som ble maskinert inn i foringsoverflaten fungerer som smøremiddelreservoarer. Dette betyr at vedlikeholdsintervallene er lengre, men smøring er fortsatt nødvendig.
Installasjonsteam glemmer noen ganger å utføre smøretrinn før igangkjøring, noe som betyr at utstyr tas i bruk uten nok smørefilm til å beskytte kontaktflatene. Denne feilen er spesielt alvorlig i løpet av de første ukene etter innkjøring, når ujevnheter i overflaten mikropoleres. Når marint utstyr installeres i offshorekraner, har det vist seg at riktig innledende smøring reduserer slitasjen ved innkjøring med 40 % sammenlignet med tørrstartforhold.
Feilberegninger av termisk ekspansjon
Under driftssykluser er endringer i både radial- og aksiallagermålinger forårsaket av temperatur. Kobberlegeringsforinger har termiske utvidelseshastigheter som er omtrent 50 % høyere enn stålhus. Dette betyr at når utstyret når arbeidstemperatur, endres klaringen. Når installasjonsinstruksjonene krever presspasninger ved romtemperatur uten å ta hensyn til termiske veksttrender, er det en sjanse for at det dannes for mye plass når systemet belastes.
Dette problemet er veldig tydelig når man ser på skogbruksutstyr som må jobbe i temperaturer fra minusgrader om vinteren til svært varme om sommeren. Hvis man monterer lagre med svært liten avstand mellom dem når det er kaldt i omgivelsene, kan de få interferensproblemer når temperaturen stiger. På den annen side kan lagre med for mye avstand mellom seg ved romtemperatur håndtere termisk utvidelse, men de mister justeringsnøyaktighet under kaldstart.
Prinsipper og beste praksis for korrekt installasjon
Protokoller for verifisering før installasjon
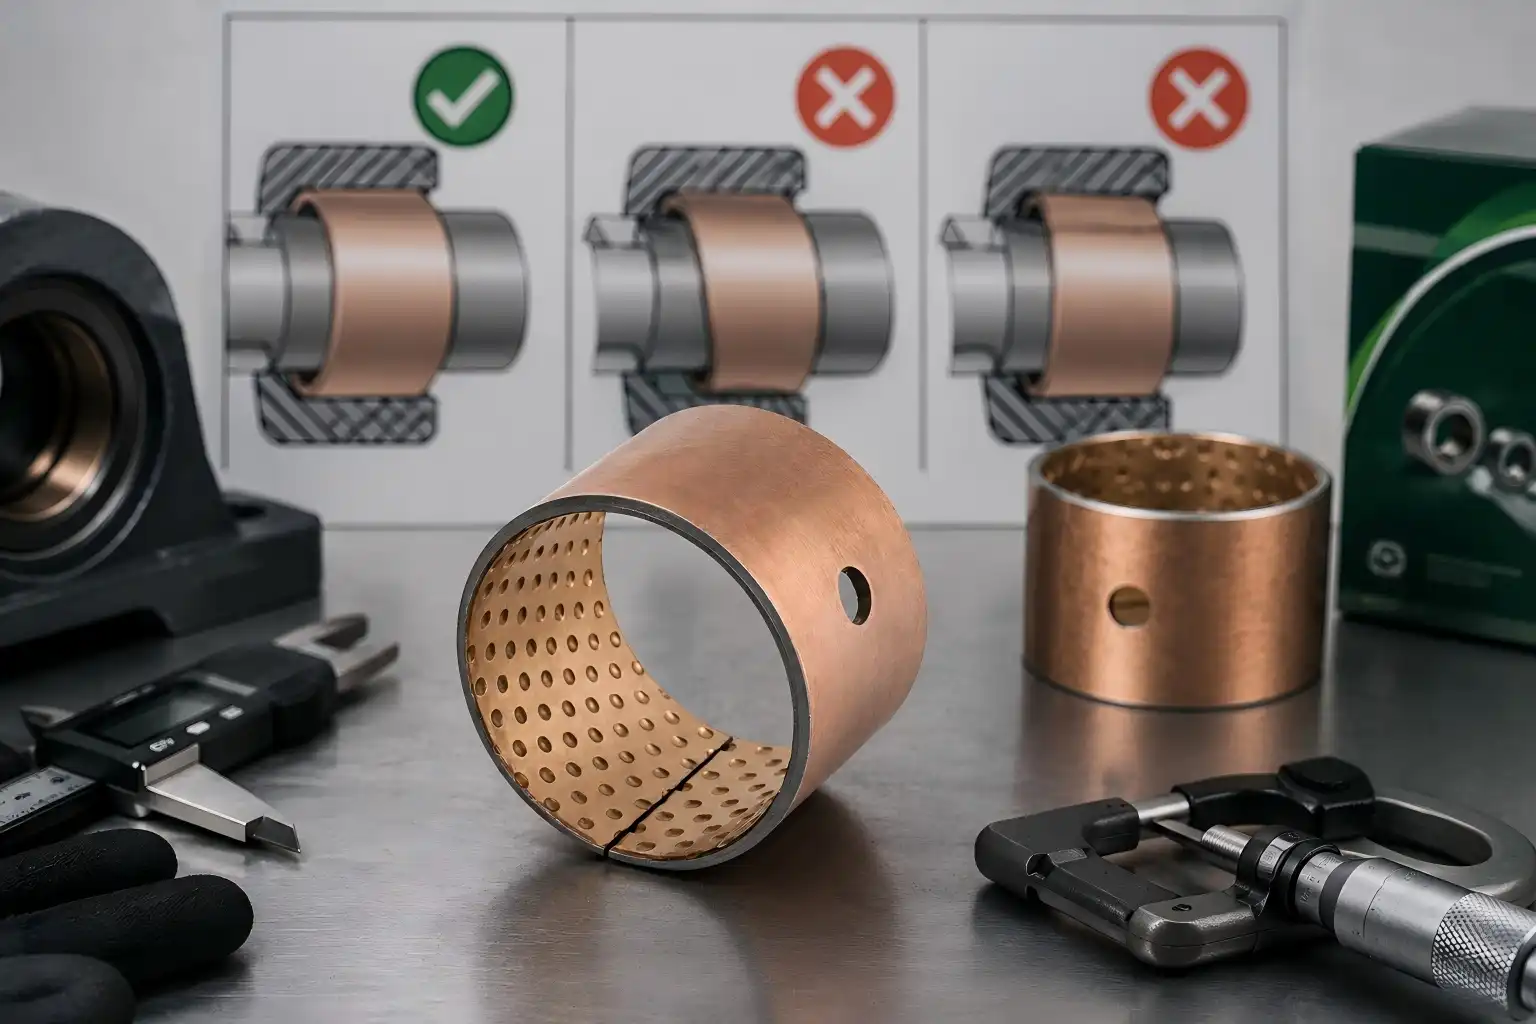
Før man prøver å sette sammen noe, må alle delene og huset kontrolleres nøye for å sikre at de fungerer. Når man kontrollerer dimensjonene til et bimetalllager , bør ytterdiameteren, veggtykkelsen og lengden sammenlignes med tekniske tegninger. Når man bruker flere lagre i en enhet, er det viktig å være spesielt oppmerksom på hvordan toleransene stables opp. Mikrometeravlesninger kontrollerer at veggtykkelsen er den samme hele veien rundt sirkelen. De finner forskjeller i produksjonen som kan påvirke ensartetheten av presspasningen.
Go/no-go-målere eller presisjonsverktøy for boringsmåling som er kalibrert til standardgrenser, er nødvendige for kontroll av boring i huset. Profilometre brukes til å måle overflatefinishen og sørge for at ruhetsverdiene er innenfor Ra-områdene på 0.8 til 1.6 mikron, som vanligvis anbefales for best mulig ytelse innen presspasning. Samme grad av forsiktighet må utvises når akselen klargjøres. Hardhetstester må vise minst HRC 50-verdier, og overflateruhetstester må vise Ra 0.4 til 0.8 mikron-finisher som balanserer smøremiddelretensjon mot slipende slitasje.
Systematiske monteringsprosedyrer
Ved pressmontering hindrer riktig monteringsverktøy både lagerdelene og husstrukturene i å bli skadet. Hydrauliske presser som kan overvåke belastninger, kan kontrollere innsetting og finne uvanlig motstand som kan bety at dimensjonene ikke er riktige eller at det er forurensning. Presisjonsdybdestopp på akselpresser sørger for at lagrene alltid sitter jevnt, uten å presse for hardt, noe som kan skade husboringene eller ødelegge de sprø lagerforingene.
Ved bruk i store diametre, som i gruveutstyr, reduserer temperaturassisterte monteringsmetoder pressekreftene og holder komponentbelastningen på et minimum. Bruk av tørris eller flytende nitrogen for å kjøle ned lagrene til -40 °C reduserer den ytre diameteren kort, noe som gjør innsettingen enklere med mindre kraft. På den annen side øker tilberedning av hus til 80–100 °C ved hjelp av induksjon eller en ovn størrelsen på hullene for montering med presspasning. Disse termiske metodene fungerer spesielt godt for montering av CuPb10Sn10 bimetalliske lagre i metallurgiske fabrikker der delstørrelser og interferensverdier gjør tradisjonelle presspasningsmetoder vanskelige.
Standarder for smøreapplikasjoner
Innledende smørepraksis bør omfatte både rengjøring av lagerflaten og valg av riktig olje for jobben. Bruk av petroleumsbaserte løsemidler til rengjøring fjerner eventuelle beskyttende belegg eller produksjonsrester. Deretter fjerner tørking med trykkluft eventuelle løsemiddelrester. Påføring av fett gjennom oljelommer eller spor sikrer at hele overflaten er dekket før akselen settes inn. Under montering renner overflødig fett utover i stedet for å bygge seg opp og bli et problem på innsiden.
Når du velger et smøremiddel, må du tenke på belastningsmengden, hastigheten, temperaturområdet og omgivelsene. Tungt anleggsutstyrs dreiepunkter bruker vanligvis NLGI grad 2 litiumkompleksfett med ekstremt trykktilsetningsstoffer. På den annen side kan det være behov for produkter med lavere viskositet som gjør hydrodynamisk filmdannelse enklere for industrielle automatiseringsapplikasjoner med høy hastighet. Marine installasjoner trenger fett som er laget med egenskaper som stopper korrosjon og flytter vann bort fra overflaten for å holde saltvann ute.
Teknikker for verifisering av justering
Justeringskontroller etter installasjon bekrefter at monteringstrinnene skapte de riktige geometriske forholdene. Når du måler måleuret på forskjellige posisjoner på akselen, kan den finne vinkelfeiljustering. Vanligvis anses 0.001 tommer total indikatoravlesning per tomme lagerlengde som akseptabelt. Når nøyaktige måleverktøy ikke er tilgjengelige eller ikke er mulige for feltinstallasjoner, kan rettejern og følermåler brukes i stedet.
Dynamisk justeringstesting ved bruk av innkjøringsprosedyrer med belastninger som blir tyngre over tid, viser problemer som ikke kan sees med statiske målemetoder. Overvåking av vibrasjoner i løpet av de første driftstimene finner resonanser eller slagmønstre som er typiske for feiljustering. Dette gjør at problemet kan løses før det fører til raskere slitasjemønstre. Sammenligning av temperaturene på lagerflaten på forskjellige punkter rundt omkretsen viser at det er lokalisert oppvarming som er forårsaket av geometriske feil som konsentrerer lasten.
Casestudier: Vellykkede vs. feilaktige installasjoner
Rehabilitering av dreiepunkt for anleggsutstyr
En regional gravemaskinoperatør hadde gjentatte feil på bommens bimetalllagre hver 1,200. driftstime, noe som er mye mindre enn de 5,000 timene som produsenten anbefalte. En undersøkelse viste at installasjonsmetodene brukte slagboring i stedet for kontrollert pressing, noe som forårsaket små sprekker i bronseforingen. Målinger av husets boring viste at den var opptil 0.008 tommer unrund, og tester av akselens overflatehardhet viste at noen deler ikke var harde nok til å oppfylle HRC 45-standarden.
For å løse problemet ble det satt i verk systematiske installasjonsrutiner. Disse inkluderte omarbeiding av husets boring for å få det tilbake til å være sylindrisk innenfor 0.002 tommer, herding av akseloverflaten gjennom induksjonsprosesser og installasjon med en hydraulisk presse samtidig som man holdt øye med kraften. Ulike typer ekstremtrykksfett ble brukt i stedet for universalfett for å smøre ting som beveget seg frem og tilbake. De nye systemene hadde en gjennomsnittlig levetid på 4,800 timer, noe som reduserte kostnadene for lagerkjøp med 75 % og fjernet uplanlagt nedetid.
Oppgradering av industriell presse vellykket
Et selskap som lager pakkeutstyr byttet fra solide bronsehengsler til bimetalliske lagre for å spare penger uten å redusere det nødvendige presisjonsnivået. De første installasjonene lagde for mye støy og utviklet radial slakk etter 500 sykluser, noe som ikke er akseptabelt i automatiserte produksjonsmiljøer som krever presis posisjonering hele tiden. En analyse viste at spesifikasjonene for interferenspasning ikke var gode nok fordi de ikke tok hensyn til hvordan aluminiumshus utvider seg når de arbeider ved høye temperaturer.
Som et resultat av tekniske endringer ble interferensverdiene ved romtemperatur økt fra 0.0015 tommer til 0.0025 tommer. Dette tillot termisk vekst samtidig som praktiske klaringer ble holdt innenfor grensene på 0.0005 tommer. Under installasjonsprosessen ble huset varmet opp til 90 °C og lagrene ble avkjølt til -20 °C slik at termiske monteringsmetoder kunne brukes. Nye installasjoner viste at støynivåene var 12 dB lavere enn for forgjengerne i massiv bronse, og enhetene forble på samme sted gjennom 50 000 sykluser med utholdenhetstesting. Dette beviste at bimetallteknologi burde brukes på tvers av hele produktlinjen.
Vedlikeholdstips for å forlenge ytelsen til bimetalllagrene
Inspeksjonsrutiner og overvåkingsprotokoller
Regelmessige inspeksjoner bør settes opp gjennom forebyggende vedlikeholdsprogrammer basert på hvor ofte utstyret brukes og hvor tøft driftsmiljøet er. Visuelle inspeksjoner avdekker utvendig korrosjon, deformasjon av huset eller lekkasje av smøremiddel, som alle er tegn på forringelse av tetningen eller at forurensning har kommet inn. Infrarød termografi brukes til å holde øye med temperaturer og finne mønstre som kan bety at det ikke er nok smøring, at bimetalllagrene beveger seg ut av justering, eller at overflaten slites ned før de går i stykker helt.
Gjennom sine unike frekvensmønstre kan vibrasjonsforskning oppdage problemer før de blir for ille. Bredbåndsstøy lages av slitte lagre over hele spekteret, mens harmoniske svingninger lages av ubalanse ved rotasjonsfrekvenser. Ultralydmetoder kan avgjøre når grensesmøringen brytes sammen fordi det er mer akustiske utslipp når ru overflater berører hverandre med tynnere smørefilmer. Disse tilstandssporingsmetodene gjør det mulig å bytte fra utskiftingsplaner basert på tid til forutsagte vedlikeholdsplaner som utnytter lagrenes levetid best mulig.
Beste praksis for ettersmøring
Det er viktig å sette opp riktige smøretider for å beskytte lagrene mot risikoen for oversmøring, noe som øker driftstemperaturen ved å forårsake tap ved rotasjon. Utstyr som fungerer i rene områder med moderat temperatur, kan gå i 2,000 timer uten å bli smurt, men utstyr som fungerer i skitne eller varme områder må smøres hver måned. Automatiske oljesystemer gir målte mengder til faste tider, noe som er spesielt nyttig for landbruksutstyr som fungerer på avsidesliggende jorder.
På grunn av bekymringer om fettkompatibilitet er det ikke tillatt å blande oppskrifter med fortykningsmidler som ikke fungerer godt sammen, fordi det kan føre til separasjon eller tap av stabilitet. Når man bytter fra én type fett til en annen, bør lagrene rengjøres grundig eller stå tomme i lang tid, slik at det nye fettet kan fjerne eventuelle gjenværende gamle fettrester. Volumregler sier vanligvis at man skal fylle oljelommer og spor uten å pakke helt inn i lagergapene. Dette gir plass til at smøremiddelet kan flyte og for at materialet kan utvide seg når det blir varmt.
Leverandørpartnerskap og teknisk støtte
Det er enklere å optimalisere ytelsen til lagre på lang sikt når du samarbeider med produsenter som tilbyr teknisk støtte utover bare å selge varer. Pålitelige leverandører gir råd om hvilke lagre som er riktige å bruke, hvordan de installeres og hvordan de holdes i god stand basert på hvordan utstyret brukes. Å ha tilgang til mekaniske eksperter kan hjelpe deg med å finne ut hvorfor noe bryter sammen for tidlig ved å analysere sammensetningen av foringen, bedømme styrken på bindingen og finne ut hva slitasjemønstrene betyr.
Strategier for innkjøp av varer bør se på hva leverandører kan gjøre, som å designe spesialtilpassede lagre, lage raske prototyper for ettermontering og administrere lagerbeholdning på en måte som støtter behov for just-in-time-levering. Når produsenter fører en stor standardkatalog med målinger sammen med muligheten til å lage spesialbestillinger, kan de konsolidere sine leverandørforhold og sørge for at deler er tilgjengelige for et bredt spekter av utstyr. Kvaliteten på teknisk dokumentasjon, for eksempel installasjonsinstruksjoner, dimensjonsspesifikasjoner og materialsertifiseringer, viser hvor forpliktet en organisasjon er til kundenes suksess etter at salget er fullført.
Konklusjon
Hvor godt bimetalllagre er installert påvirker om de varer så lenge som forutsagt eller bryter sammen tidlig, noe som reduserer utstyrets pålitelighet. Stålstøttede design med kobberlegering er svært kompliserte teknisk sett, så de trenger like kompliserte installasjonsmetoder som tar hensyn til toleranser for størrelse, temperatur og smørebehov. Når innkjøpsfagfolk og vedlikeholdsingeniører investerer i riktig verktøy, standardiserte prosedyrer og kontinuerlig tilstandsovervåking, får de stor avkastning i form av lengre levetid for komponenter, mindre uplanlagt nedetid og lavere totale eierkostnader. Casestudiene og beste praksis viser at kvaliteten på installasjonen har større effekt på lagrenes ytelse enn små forskjeller i spesifikasjoner mellom konkurrerende produkter. Dette viser hvor viktig det er å få opplæring, utvikle prosedyrer og samarbeide med leverandører som bryr seg om applikasjonssuksess i stedet for bare å drive salg.
FAQ
1. Hva er forventet levetid for riktig installerte bimetalllagre?
Levetiden avhenger mye av hvor mye et program bruker det, hvor raskt det kjører og hvor godt det vedlikeholdes. Når de er riktig installert og oljet, kan svingpunkter på tungt anleggsutstyr vanligvis vare mellom 3,000 og 5,000 timer. I kontrollerte omgivelser kan industrielt utstyr vare i mer enn 10 000 timer. I gruvedrift, hvor det utsettes for høy slitasje og støt, varer bimetalllagre vanligvis mellom 1,500 og 2,500 timer. Å sammenligne faktisk levetid med forventet levetid gir nyttig informasjon om hvor godt installasjonen ble utført og hvor godt vedlikeholdet ble utført.
2. Kan eksisterende vedlikeholdspersonell utføre installasjon av bimetalllager, eller krever det spesialisert opplæring?
Grunnleggende mekanisk kunnskap, sammen med riktig verktøy og klare instruksjoner, er det dyktige vedlikeholdsarbeidere trenger for å utføre installasjoner som går bra. For lagre med stor diameter som må monteres ved hjelp av varmemetoder eller for bruk som krever svært presise justeringsgrenser, er spesialisert opplæring svært nyttig. Installasjonsveiledninger og teknisk støtte fra produsenten fyller kunnskapshull, og å skrive ned det som ble lært fra de første installasjonene bygger institusjonell kunnskap som vil hjelpe med fremtidige vedlikeholdsoppgaver.
3. Hvordan er bimetalllagre sammenlignet med solide bronseforinger i praktiske anvendelser?
Bimetalliske design er billigere (30–50 %) enn solide bronseversjoner av samme type fordi de bruker mindre kobber og har bedre støtmotstand og slitestyrke takket være stålunderstøttende strukturell støtte. Komposittdesignet beholder sin tribologiske ytelse selv når smøreforholdene i grensen er som de som finnes i tungt utstyr som beveger seg frem og tilbake. Solide bronseforinger er bedre i svært sure miljøer eller situasjoner der mye kutting må gjøres etter installasjon. De fleste industrielle bruksområder foretrekker imidlertid bimetallisk teknologi fordi den gir bedre ytelse og lavere kostnader.
Samarbeid med Epen for ekspertløsninger for bimetalllager
Med mer enn 20 års erfaring lager Jiashan Epen Bearing Co., Ltd. høyytelses bimetalllagre som er perfekte for tøff industriell bruk. Vårt ingeniørteam samarbeider med innkjøpseksperter og vedlikeholdsledere for å finne de beste lagerløsningene for utstyret ditt basert på hvordan det brukes. Vi holder produksjonen vår fleksibel slik at vi kan møte begge dine behov, enten du trenger standard katalogdimensjoner for rask frakt eller spesialdesignede lagre for spesialiserte maskiner. Vår fulle tekniske støtte går utover bare å levere produktet. Det inkluderer også hjelp med installasjon, problemløsning og forslag til måter å få applikasjonen til å kjøre bedre. Ta kontakt med teamet vårt på epen@cnepen.cn for å snakke om dine lagerbehov med eksperter som vet hvordan man håndterer problemer innen marine applikasjoner, anleggsutstyr og industriell automatisering. Som et pålitelig selskap som lager bimetalllagre, ønsker vi deg velkommen til å se gjennom vår store produktkatalog på cn-epen.com og lære hvordan vår dedikasjon til kvalitet og kundetilfredshet kan gjøre utstyret ditt mer pålitelig.
Referanser
1. American Bearing Manufacturers Association. (2021). Retningslinjer for montering og vedlikehold av lager for industrielle applikasjoner . ABMA Standards Publication.
2. Budinski, KG, og Budinski, MK (2020). Ingeniørmaterialer: Egenskaper og utvalg (10. utg.). Pearson Education Technical Publishing.
3. Harris, TA, og Kotzalas, MN (2019). Avanserte konsepter innen lagerteknologi: Analyse av rullelager (5. utg.). CRC Press Taylor & Francis Group.
4. Den internasjonale standardiseringsorganisasjonen. (2018). Glidelagre – Kvalitetskontrollteknikker og inspeksjon av geometrisk og materialkvalitet (ISO 12301:2018). Genève: ISO-standardkatalogen.
5. Neale, MJ (red.). (2020). Tribologihåndboken (3. utg.). Butterworth-Heinemann Engineering Reference Series.
6. Society of Tribologists and Lubrication Engineers. (2022). Grensesmøremekanismer i komposittlagersystemer . STLE Technical Paper Series SP-2022-47.
Dr. Eleanor «Ellie» Penn
Dr. Eleanor «Ellie» Penn er vår seniorspesialist innen tribologi ved Epen, hvor hun bygger bro mellom dyp materialvitenskap og virkelige ingeniørutfordringer. Med over 15 års erfaring innen glidelager og selvsmørende materialer, har hun en lidenskap for å løse de mest komplekse problemene med friksjon, slitasje og vedlikehold. Ellie har en doktorgrad i maskinteknikk med fokus på tribologi. Hennes oppgave er å gi ingeniører og vedlikeholdsfagfolk praktisk kunnskap og beste praksis som forlenger utstyrets levetid, reduserer nedetid og driver innovasjon. Når hun ikke er i laboratoriet eller skriver, kan du finne henne frivillig på STEM-workshops for å inspirere neste generasjon ingeniører. Ekspertiseområder: Design av glidelager, materialvalg, feilanalyse, forebyggende vedlikehold, applikasjonsteknikk.
Kontakt til EPEN-lager
Hvis du har noen spørsmål, ikke nøl med å ringe eller skrive til oss.