Sammenligning av grafittinnstøpte vs. oljefylte selvsmørende deler
Forståelse av selvsmørende deler: Grafittinnstøpt vs. oljefylt
- Forståelse av selvsmørende deler: Grafittinnstøpt vs. oljefylt
- Ytelsessammenligning: Fordeler og begrensninger
- Bruksscenarier: Hvilken type passer dine behov
- Innkjøpshensyn og strategisk sourcing
- Hvordan velge mellom grafittinnstøpte og oljefylte foringer
- Konklusjon
- FAQ
- Samarbeid med Epen for dine behov for selvsmørende foringer
- Referanser
Når ingeniører og innkjøpsledere skal finne vedlikeholdsfrie lagerløsninger, står de overfor et kritisk valg mellom grafittinnstøpte og oljefylte selvsmørende foringer . Begge teknologiene eliminerer behovet for ekstern fettpåføring, men de oppnår dette gjennom fundamentalt forskjellige mekanismer. Grafittinnstøpte foringer bygger faste smøremiddelpartikler direkte inn i en bronsematrise, mens oljefylte varianter er avhengige av porøse sintrede materialer som er forhåndsmettet med smøremiddel som migrerer til lageroverflater gjennom kapillærvirkning. Å forstå disse forskjellene lar deg velge komponenter som samsvarer med utstyrets lastprofiler, temperaturområder og miljøforhold – noe som til slutt forhindrer kostbar nedetid og forlenger serviceintervaller på tvers av gravemaskiner, pakkelinjer og marine installasjoner.
Forståelse av selvsmørende deler: Grafittinnstøpt vs. oljefylt
Ingeniører og innkjøpsledere må velge mellom oljefylte og grafittinnstøpte selvsmørende foringer når de ser etter vedlikeholdsfrie lagerløsninger. Selv om begge metodene eliminerer behovet for å påføre fett utenfra, gjør de det på svært forskjellige måter. Grafittinnstøpte foringer plasserer faste smøremiddelpartikler rett inn i en messingmatrise. Oljefylte foringer bruker derimot porøse sintrede materialer som allerede er lastet med smøremiddel og lar det bevege seg til lagerflatene gjennom kapillærvirkning. Ved å kjenne til disse forskjellene kan du velge deler som fungerer med lastprofilene, temperaturområdene og miljøforholdene til utstyret ditt. Dette vil hjelpe deg med å unngå kostbar nedetid og forlenge tiden mellom servicebesøk for gravemaskiner, pakkelinjer og marine installasjoner.
Designprinsipper og driftsmekanismer
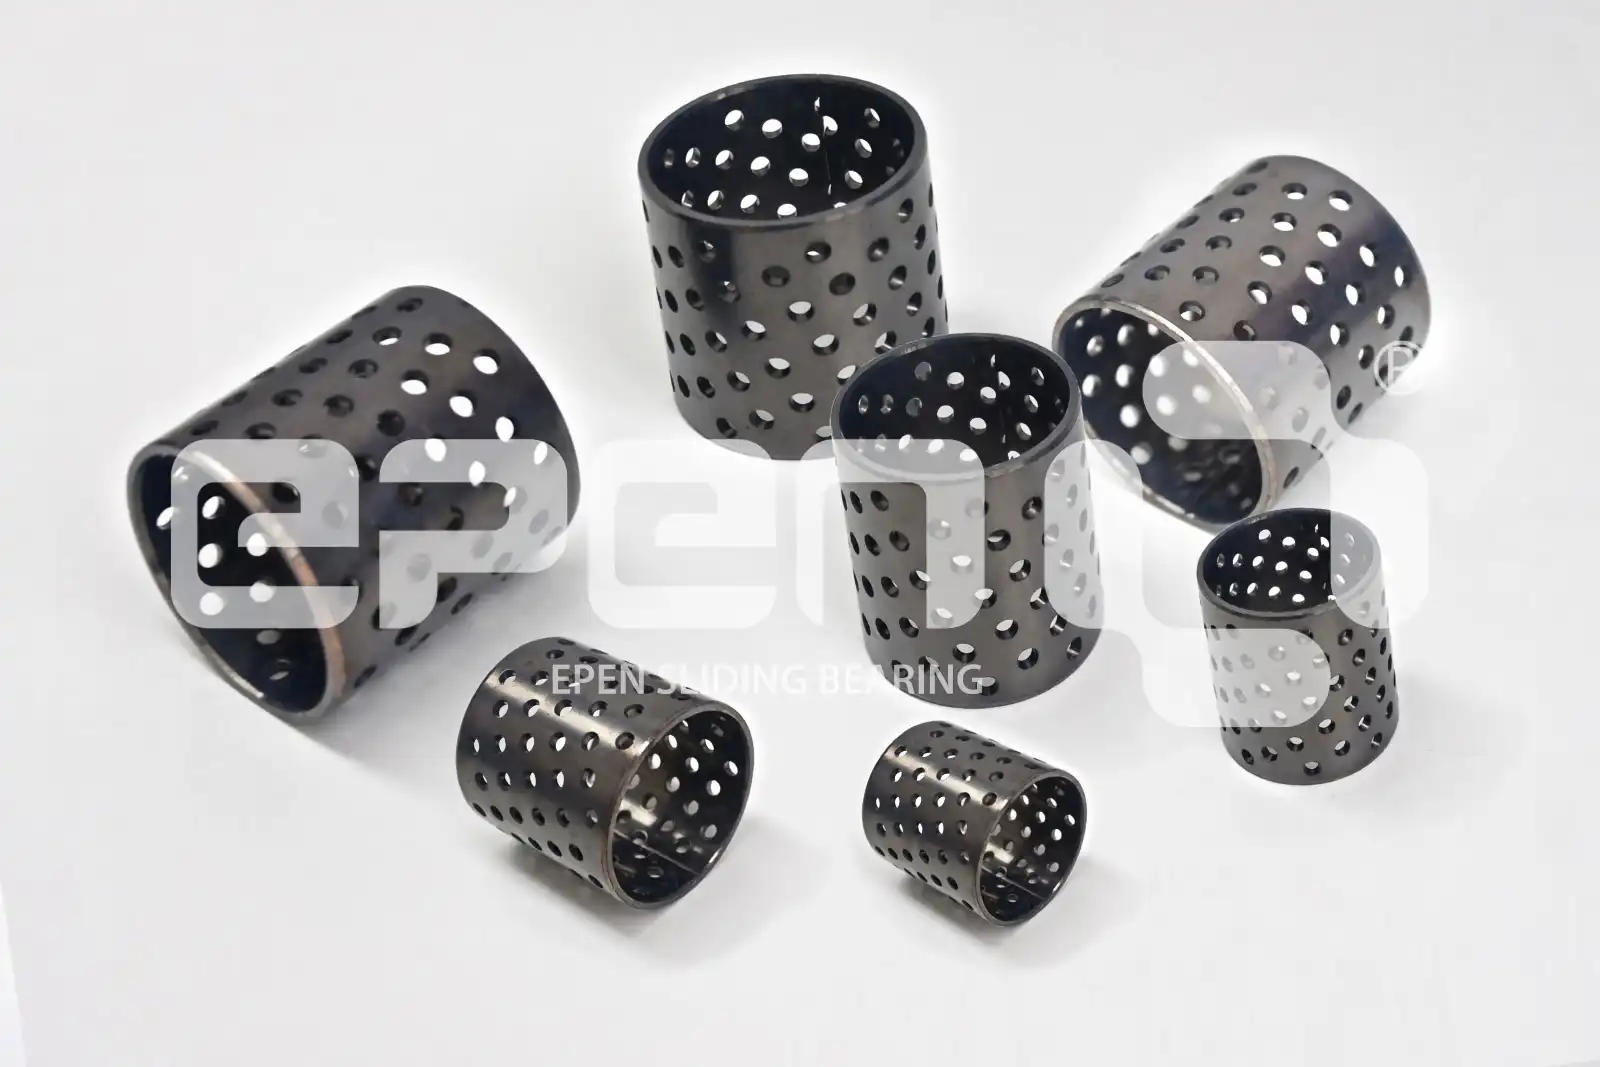
Bruken av grafitt i foringer bringer sammen feltene metallurgi og tribologi. Produsenter starter med høyfaste bronsemetaller, som manganbronse C86300, aluminiumbronse C95400 eller tinnbronse C93200. Deretter borer eller støper de forsiktig lommer på tvers av lagerflaten. Faste fettplugger, vanligvis laget av grafitt eller molybdendisulfid (MoS₂), plasseres i disse lommene. Når foringen er i bruk, får friksjonsvarme det faste smøremiddelet til å utvide seg litt og spre seg utover kontaktflaten, noe som danner en glatt film med lav friksjon. I bevegelige deler, som gravemaskinens bomsvingninger og kranens svingkraner, der normale hydrodynamiske oljefilmer ikke kan dannes, er dette systemet veldig nyttig.
Bøssinger som er fylt med olje fungerer på en annen måte. Produsenter lager disse delene med pulvermetallurgi, som omdanner bronse til sintret bronse med kontrollert porøsitet (15–25 %). Denne porøse strukturen fungerer som en liten svamp som allerede er fylt med spesiell lagerolje når det ikke er luft rundt den. Når maskinen går, varmes den roterende akselen opp et lite område, noe som får oljen til å utvide seg og bevege seg til lagerflaten gjennom hull som er koblet til hverandre. Kapillærkrefter trekker oljen tilbake i den porøse matrisen når maskinen stopper og kjøles ned. Dette skaper en selvpåfyllingssyklus som kan vare i årevis i moderate applikasjoner.
Materialsammensetning og produksjonskompleksitet
Materialvitenskapen bak disse enhetene har en direkte effekt på hvor godt de fungerer. Basislegeringer i grafittinnstøpte foringer har ofte en Brinell-hardhet på mer enn 210 HB og en strekkfasthet på mer enn 750 N/mm². Dette gir dem god strukturell integritet under tunge statiske belastninger som er vanlige i understellet til anleggsutstyr. Det tas hensyn til å lage de solide fettpluggene selv. Ren grafitt fungerer godt på tørre steder, harpiksbundet grafitt vaskes ikke ut på våte steder, og MoS₂-typer kan håndtere høyt trykk i gruvemiljøer.
Bronsemetaller med lavere basehardhet (rundt 80–120 HB) brukes vanligvis til oljefylte foringer fordi deres porøse struktur gjør dem mindre sterke totalt sett enn støpte deler. Det er viktig å velge riktig impregneringsolje. Mineraloljer fungerer for de fleste industrimaskiner, syntetiske polyalfaolefiner (PAO) fungerer bedre i varmere miljøer for biler, og esterbaserte væsker oksiderer ikke i høytemperaturpakkeutstyr. Det er store forskjeller i hvor hard hver produksjonstype er. For eksempel krever det mer maskinering å lage fettlommer i grafittinnstøpte foringer, mens det å lage oljefylte krever finpulvermetallurgikontroll og vakuumimpregneringsfasiliteter.
Ytelsessammenligning: Fordeler og begrensninger
Lastekapasitet og slitestyrke
Premiumversjoner av grafittinnstøpte foringer tåler mer vekt enn andre typer, med PV-verdier (trykk ganger hastighet) på 150 N/mm²·m/min. Dette gjør det mulig for dem å fungere i tøffe miljøer som knusere og metallurgiske mølletransportører, der tunge belastninger og grovt støv er vanlig. Den solide metallmatrisen holder seg stabil i formen selv når den tåler belastninger på flere tonn, og smøremiddelet som er innebygd, fortsetter å erstatte seg selv på slitasjesteder. Ifølge data fra gruvedrift varer disse foringene tre til fem år i kjeftknuserens vippeplater, mens vanlige smurte lagre bare varer atten til tjuefire måneder før de svikter på grunn av forurensning.
Når jevn drift er viktigst, er oljefylte foringer det beste valget for oppgaver med lav belastning og moderat hastighet. De normale PV-verdiene for disse er mellom 20 og 50 N/mm³·m/min. Dette gjør dem perfekte for føringsskinner i pakkemaskiner og automatiske transportbåndssystemer som kjører med jevn hastighet. Fordi de lager en kontinuerlig oljefilm, er de mye stillere enn grafitttyper. Dette er et stort pluss på steder som næringsmiddelfabrikker og elektronikkmonteringsanlegg som er bekymret for støyforurensning. Under ideelle forhold er slitasjeratene fortsatt svært lave. For eksempel, etter 5,000 timer med kontinuerlig rotasjon i kontrollerte miljøer, viste laboratorietester mindre enn 0.05 mm radiell slitasje.
Temperatur- og hastighetstoleranser
Driftstemperaturområdene gjør det tydelig at disse systemene ikke fungerer på samme måte. Grafittinnstøpte foringer fungerer pålitelig fra -40 °C til +300 °C, og spesielle høytemperaturformuleringer kan nå 400 °C for bruk i stålverksfylleutstyr og maskiner for glassproduksjon. Denne termiske stabiliteten kommer fra grafittens naturlige egenskaper – når temperaturen stiger, forbedres faktisk smøreegenskapene, mens petroleumsbaserte varer brytes ned. Det faste smøremiddelet fungerer selv når temperaturene endres raskt, noe som vil føre til at flytende smøremidler fordamper eller oksiderer.
Væsken som fyller oljefylte foringer begrenser hvor varme de kan bli. Standardtyper mineralolje kan bare fungere i temperaturer mellom -20 °C og +120 °C, noe som betyr at de bare kan brukes i klimakontrollerte fabrikker og milde utendørsmiljøer. Syntetiske oljeformuleringer gjør at dette området går opp til -40 °C til +180 °C, noe som betyr at de kan brukes i deler av biler som håndterer bevegelse og i landbruksutstyr som må håndtere årlige temperaturendringer. I motsetning til dette kan en selvsmørende foring med faste smøremiddelfyllstoffer fungere utover disse væskegrensene, og opprettholde ytelsen selv når oljebaserte systemer skulle svikte. Langvarig kontakt over disse nivåene fører derimot til at oljen fordamper og går tapt for alltid, noe som etterlater en struktur som er svak og utsatt for raskere slitasje og til slutt fastsetting.
Hastighetskapasiteten er også svært forskjellig. Ved hastigheter opptil 2.5 m/s lager oljefylte foringer gode hydrodynamiske filmer, noe som betyr at de kan brukes i transportbåndsruller og lett roterende utstyr. Grafittinnstøpte versjoner fungerer bedre ved lavere hastigheter (mindre enn 0.5 m/s), der grensesmøresystemet fungerer best. De håndterer også oscillerende og frem- og tilbakegående bevegelser som er vanlige i forbindelser med anleggsutstyr mye bedre enn oljeimpregnerte versjoner.
Vedlikeholdskrav og levetid
Sammenlignet med tradisjonelle smurte lagre lover begge teknologiene mindre vedlikehold, men serviceegenskapene deres er forskjellige. Når det gjelder vedlikehold, trenger ikke grafittinnstøpte foringer å byttes ut, justeres eller overvåkes over tid. Denne funksjonen er svært nyttig på steder som er vanskelige å komme til, som offshore-kransokkeler og dyp gruveutstyr som må vedlikeholdes under dyre produksjonsstopp. Etter hvert som de brukes i årevis, går de faste smøremiddelreservoarene sakte tom. Når slitasjen når visse nivåer, må foringen byttes ut som helhet.
Oljefylte lagre trenger litt vedlikehold, men ikke noe i det hele tatt. Det selvpåfyllende oljesystemet fungerer bra når arbeidsforholdene er stabile. Imidlertid kan tunge belastninger eller lange perioder med høy hastighet tømme oljebeholderen raskere enn kapillærvirkning kan fylle den opp igjen. Under planlagte maskinpauser bør vedlikeholdsledere sjekke disse delene for overflatetørrhet, som betyr at oljen er lav. Noen design har små hull som lar deg smøre dem på nytt, noe som forlenger levetiden utover den opprinnelige oljefyllingen. Avhengig av omfanget av applikasjonen og miljøet, må de fleste deler byttes ut hvert 3. til 7. år.
Bruksscenarier: Hvilken type passer dine behov
Tungt maskineri og anleggsutstyr
Produsenter av anleggsutstyr må håndtere tøffe arbeidsforhold som presser grensene for lagerteknologi. Gravemaskinens bomsvingninger må håndtere støtbelastninger på mer enn 50 tonn og er ofte utsatt for gjørme, støv og høye temperaturer på arbeidsplassen. Grafittinnstøpte foringer er nå standarden for disse bruksområdene, og aluminiumbronse C95400-basene får ikke gnagsår, noe som sliter ned mykere materialer. Når grove partikler kommer inn i lagergrensesnittet, fungerer det faste smøremiddelet fortsatt. I dette tilfellet vil oljefilmene raskt brytes ned, og porøse alternativer vil slites ut veldig raskt.
Grafittteknologi er også nyttig for lasteskuffefester og bulldoserbladfester. I stedet for å rotere kontinuerlig, beveger disse svingpunktene seg frem og tilbake, noe som hindrer dannelsen av en hydraulisk oljefilm. Grafittpartikler gir smøring av grenser som holder leddene i bevegelse jevnt i løpet av ti timers skift, uten stick-slip-problemene som oppstår i ledd som ikke er godt smurt. Produsenter av tungt utstyr sier at grafittinnstøpte foringer varer 40 til 60 prosent lenger mellom service enn standard smurte foringer på disse vanskelige stedene.
Industrielle maskiner og automatiseringssystemer
Når det gjelder pakkemaskiner, som har forskjellige behov, er oljefylte foringer ofte det beste valget. Den jevne og stillegående driften av disse delene er bra for høyhastighets transportbåndssystemer som holder hastighetene mellom 1.0 og 2.0 m/s. Den konstante oljefilmen senker friksjonskoeffisientene til 0.02–0.05, noe som reduserer kraftbehovet til drivmotoren og øker beltets levetid ved å redusere risting. I renrom som de som brukes i farmasøytiske og næringsmiddelforedlingsanlegg, er det spesielt nyttig å ikke måtte påføre fett utenfra. Dette er hva oljefylte foringer gjør samtidig som de lagrer smøremiddel inni.
Noen steder brukes begge metodene av sprøytestøpeverktøy og støpeutstyr. Styresøyler som holder opp støpeplater trenger vanligvis grafittinnstøpte foringer som kan håndtere 200–250 °C varme fra smeltet metall eller plast, men oljefylte versjoner fungerer helt fint i perifere automatiseringsdeler som håndterer materialoverføring. Ledere med ansvar for teknisk innkjøp liker at de kan velge den beste selvsmørende foringen for hvert bruksområde i komplekse maskinsystemer.
Miljøfaktorer og tilpassede løsninger
Eksponering for støv er en svært viktig utvalgsfaktor. Gruvedrift som bearbeider malm, sementfabrikker som håndterer fint pulver og sagbruk som produserer treflis er alle steder der oljefylte foringer ikke fungerer bra. Luftbårne forurensninger fester seg til oljefilmer som beveger seg gjennom porøse lagerflater og lager en kornete løsning som øker slitasjen betraktelig. Grafittinnstøpte design svikter ikke på denne måten fordi de er forseglet. Det faste smøremiddelet forblir trygt i de borede lommene inntil friksjon skaper varmen som trengs for å frigjøre det på lagerflaten.
Maritim bruk krever spesielle løsninger med grafitt på grunn av bekymringer for korrosjon og fuktighet. Kontinuerlig eksponering for saltvann bryter ned vanlige bronselegeringer og vasker bort vanlige fettstoffer i vinsjtromler, rorlagre og svingkraner på dekkskraner om bord. Avzinkbestandige bronsebaser og harpiksbundne grafittplugger gjør at utstyret fungerer pålitelig over flere års vedlikehold, selv når det er nedsenket i røft vann i korte perioder. Marin eksperter velger disse delene fordi de vet at de vil fungere bra uten å måtte smøres hele tiden, noe som smurte lagre trenger under røffe havforhold.
Innkjøpshensyn og strategisk sourcing
Kostnadseffektivitet og analyse av totalt eierskap
Forhåndsprising av komponenter illustrerer hvor vanskelige disse teknologiene er å lage. Grafittinnstøpte foringer koster mer på grunn av messing av høyere kvalitet som kreves for krevende bruk og den ekstra maskineringen som skaper smørehull. De totale eierkostnadene favoriserer denne teknologien i krevende applikasjoner. Den forlengede levetiden, ingen smøring og færre nedetid gir betydelige økonomiske fordeler over tre til fem år.
Oljefylte foringer er rimelige for innkjøpsteam som har budsjetter i tankene. Dette gjelder spesielt for moderate driftssituasjoner når ytelsen forblir tilfredsstillende. Kostnadene er lavere enn med støpte og maskinerte løsninger siden pulvermetallurgi er vanlig. Anlegg med hundrevis av transportbåndssystemer eller pakkelinjer har det høyeste kostnads-ytelsesforholdet med oljefylt teknologi. I løpet av angitte reparasjonsvinduer er utskifting enkel.
Leverandørpålitelighet og teknisk støtte
Produsenter med tribologiekspertise kan tilby disse spesialiserte delene. Mange veletablerte leverandører har omfattende testfasiliteter for å verifisere ytelsesløfter i sammenlignbare scenarier. Disse spesifikasjonene inkluderer PV-begrensninger, temperaturområder og kompatibilitet med akselmaterialer. Ingeniører som konstruerer nytt utstyr eller forbedrer eksisterende systemer trenger dette.
Minimumsbestillingsmengder og leveringstider varierer per leverandør og produktkategori. Vanlige katalogstørrelser for bronsemetall ankommer innen to til fire uker, og små minimumsmengder er egnet for prototyper og lagerovervåking. Produksjonsserier på 8 til 12 uker og større ordreforpliktelser som støtter verktøyinvesteringer er nødvendige for spesialkonstruerte systemer med spesifikke dimensjonskrav, komplekse legeringsblandinger eller spesielle smøremiddelformler. Kjøpere bør samarbeide med leverandører tidlig i produktutviklingen for å overholde leveringsdatoer.
Hvordan velge mellom grafittinnstøpte og oljefylte foringer
Definere applikasjonsparametere
En grundig registrering av driftsforholdene er det første trinnet i å velge riktige komponenter. Lastprofiler må inkludere både statiske og dynamiske krefter, samt toppbelastninger som er høyere enn de stabile verdiene. Når materiale faller fra matebeholderne, kan det legge 2000 kg sjokkbelastning på en transportbåndsrulle som allerede bærer 500 kg last. Dette andre tallet bestemmer hvilke lagre som skal brukes. Driftssykluser, slaglengder (for frem- og tilbakegående applikasjoner) og rotasjonshastigheter spiller alle en rolle i å bestemme hvilken teknologi som fungerer best.
Temperaturkartlegging avdekker temperaturproblemer som fjerner feil valg. I nordlige regioner stivner utstyr som jobber utendørs i temperaturer under frysepunktet vanlige mineraloljer. I støperier jobber maskiner i temperaturer som er høyere enn det infuserte oljer tåler. Ekstreme temperaturer påvirker ikke grafittinnstøpte foringer, men innkjøpsteam bør sørge for at formuleringene de bruker er riktige for temperaturmiljøet de forventer. Nivåer av miljøforurensning, som støvkonsentrasjon, fuktighetseksponering og kjemisk kontakt, avrunder driftsprofilen som er nødvendig for å ta et informert valg.
Sammenligning av ytelsesmålinger
Krav til lastekapasitet utelukker raskt alternativer. Grafittinnstøpt teknologi er nødvendig for applikasjoner der PV-verdiene er høyere enn 80 N/mm³·m/min, fordi oljefylte versjoner kan svikte for tidlig under disse tøffe forholdene. Når det gjelder enkelt vedlikehold, er grafitttyper bedre på vanskelig tilgjengelige eller avsidesliggende steder der serviceanrop koster mye. Oljefylte foringer gjør at utstyr som trenger å lage mindre støy, som maskiner for matlaging, produksjon av medisinsk utstyr og montering av elektronikk, går stillere. Å velge riktig selvsmørende foring avhenger til syvende og sist av å balansere disse kravene til belastning, vedlikehold og støy.
Økonomisk optimale beslutninger tas ved å veie forventet levetid mot kostnaden ved utskifting. Hvis en produksjonslinje ofte må bytte mellom forskjellige produktstørrelser, kan den velge billigere oljefylte foringer som må byttes hvert 3.–4. år. Dette er fordi regelmessige produksjonsendringer gjør det enkelt å bytte lagrene. På den annen side legger offshore boreplattformer vekt på maksimale serviceintervaller for å unngå kostbar mobilisering av mannskap for vedlikehold. Dette er grunnen til at premium grafittinnstøpte komponenter varer i 7–10 år til tross for at de koster mer i starten.
Risikoredusering og vedlikeholdsplanlegging
Forskning på feilmodus viser små, men signifikante forskjeller mellom disse systemene. Grafittinnstøpte foringer slites vanligvis sakte, noe som gir deg forhåndsvarsel gjennom større klaring og liten støyutvikling, slik at du kan bytte dem ut under planlagt nedetid. Når oljenivået synker til et kritisk nivå, kan oljefylte foringer svikte plutselig. Dette er fordi overgangen fra riktig smøring til metall-mot-metall-kontakt skjer ganske raskt, noe som kan føre til at utstyret slutter å virke uten forvarsel.
Disse trendene for feil bør tas i betraktning ved strategisk lagerstyring. Tilstandsbasert sporing sender utskiftingsordrer for utstyr med grafittinnstøpte foringer når slitasjemålingene nærmer seg visse grenser. Virksomheter som bruker oljefylt teknologi er mer pålitelige fordi de har utskiftingsplaner som sørger for at deler byttes ut før den statistiske sjansen for feil blir for høy. Innkjøpsteam som tar seg av begge teknologiene i en rekke utstyrsgrupper liker det når leverandører tilbyr komplette produktlinjer som dekker begge valgene. Dette gjør det enklere å administrere leverandører og samler tekniske supportforhold.
Konklusjon
Det er avgjørende å matche teknologiens styrker med applikasjonskravene når man skal velge mellom grafittinnstøpte og oljefylte selvsmørende foringer . Grafittinnstøpte versjoner kan håndtere mer vekt, fungere i et bredere temperaturområde og trenger ikke noe vedlikehold, noe som er svært viktig for tungt anleggsutstyr, gruveutstyr og marine installasjoner som må håndtere tøffe miljøer. Oljefylte foringer er en billig måte å reparere moderate industrimaskiner og automatiseringssystemer som må kjøre jevnt og stille samtidig som de holder miljøet under kontroll. Før man ser på ytelsesspesifikasjoner og totale eierkostnader, er det viktig å føre detaljerte oversikter over lastprofiler, temperaturområder, forurensningseksponering og enkel tilgang til vedlikehold. Begge teknologiene kvitter seg med de langsiktige problemene med holdbarhet og arbeidet som følger med bruk av tradisjonelle smurte lagre. Begge tilbyr stor verdi når de er riktig tilpasset applikasjonens behov.
FAQ
1. Kan grafittinnstøpte foringer fungere effektivt i miljøer med høy temperatur?
Grafittinnstøpte foringer fungerer bra ved høye temperaturer, konsekvent fra -40 °C til +300 °C, og noen formuleringer tåler til og med temperaturer så høye som 400 °C. I motsetning til petroleumsbaserte smøremidler blir grafittens smøreegenskaper bedre når temperaturen stiger. På grunn av dette fungerer de utmerket på steder der vanlig smøremiddel ikke fungerer, som stålverk, glassfabrikker og høytemperaturstøping.
2. Hva er typiske utskiftingsintervaller for oljefylte selvsmørende komponenter?
Avhengig av hvordan de brukes og hvor tøffe forholdene er, må oljefylte selvsmørende foringer vanligvis byttes ut hvert 3. til 7. år. Når maskiner med moderat belastning brukes innenfor de anbefalte hastighets- og temperaturområdene, har de lengre levetid. På den annen side kan utstyr som ofte overbelastes eller utsettes for høye temperaturer tømme oljebeholderen raskere, og må byttes ut oftere.
3. Krever disse foringene spesifikke akselmaterialer for optimal ytelse?
Herdede stålaksler med en overflatehardhet på 45 til 50 HRC og en overflatefinish på 0.4 til 0.8 μm fungerer best for begge teknologiene. Mykere akselmaterialer gjør at foringer slites raskere, og områder som er for ru gjør det vanskelig for en fettfilm å danne seg. Produsenter gir detaljerte kompatibilitetsretningslinjer som viser de beste akselmaterialene og overflatebehandlingene som skal brukes, slik at lagrene varer så lenge som mulig og ikke brytes sammen for tidlig.
Samarbeid med Epen for dine behov for selvsmørende foringer
Å velge riktig leverandør av selvsmørende foringer har en direkte effekt på hvor godt utstyret ditt fungerer og hvor mye det koster å drive. Jiashan Epen Bearing Co., Ltd. lager et bredt utvalg av oljefylte og grafittinnstøpte glidelagre som er designet for tøff industriell bruk. Vi vet mye om metaller og kan jobbe med aluminiumbronse, manganbronse og andre legeringer som er spesielt laget for din last og omgivelser. Epens tekniske team foretar grundige undersøkelser av applikasjonen din for å hjelpe deg med å finne ut hvordan du balanserer ytelsesfordelene med grafitt- og oljeimpregnerte teknologier. Vi tilbyr både normale katalogstørrelser og løsninger som er designet for å passe de eksakte behovene til utstyret ditt. Du kan snakke med vårt tekniske supportteam på epen@cnepen.cn om detaljene i applikasjonen din og få produktforslag støttet av detaljert teknisk dokumentasjon, konkurransedyktige leveringstider og pålitelig levering som holder produksjonsplanene dine på rett spor.
Referanser
1. Peterson, MB og Winer, WO (1980). Håndbok i slitasjekontroll . American Society of Mechanical Engineers, New York.
2. Neale, MJ (1995). Håndboken i tribologi (andre utgave) . Butterworth-Heinemann, Oxford.
3. Khonsari, MM og Booser, ER (2008). Anvendt tribologi: Lagerdesign og smøring (andre utgave) . John Wiley & Sons, Chichester.
4. Hutchings, IM og Shipway, P. (2017). Tribologi: Friksjon og slitasje av ingeniørmaterialer (andre utgave) . Butterworth-Heinemann, Oxford.
5. ASM International Handbook Committee (1992). ASM Handbook bind 18: Friksjon, smøring og slitasjeteknologi . ASM International, Materials Park, Ohio.
6. Budinski, KG og Budinski, MK (2010). Ingeniørmaterialer: Egenskaper og utvalg (niende utgave) . Prentice Hall, Upper Saddle River, New Jersey.
Dr. Eleanor «Ellie» Penn
Dr. Eleanor «Ellie» Penn er vår seniorspesialist innen tribologi ved Epen, hvor hun bygger bro mellom dyp materialvitenskap og virkelige ingeniørutfordringer. Med over 15 års erfaring innen glidelager og selvsmørende materialer, har hun en lidenskap for å løse de mest komplekse problemene med friksjon, slitasje og vedlikehold. Ellie har en doktorgrad i maskinteknikk med fokus på tribologi. Hennes oppgave er å gi ingeniører og vedlikeholdsfagfolk praktisk kunnskap og beste praksis som forlenger utstyrets levetid, reduserer nedetid og driver innovasjon. Når hun ikke er i laboratoriet eller skriver, kan du finne henne frivillig på STEM-workshops for å inspirere neste generasjon ingeniører. Ekspertiseområder: Design av glidelager, materialvalg, feilanalyse, forebyggende vedlikehold, applikasjonsteknikk.
Kontakt til EPEN-lager
Hvis du har noen spørsmål, ikke nøl med å ringe eller skrive til oss.